Artykuł sponsorowany
Dlaczego koperta kartonowa projektowana na zamówienie musi pasować do automatycznej linii, a nie tylko do zawartości
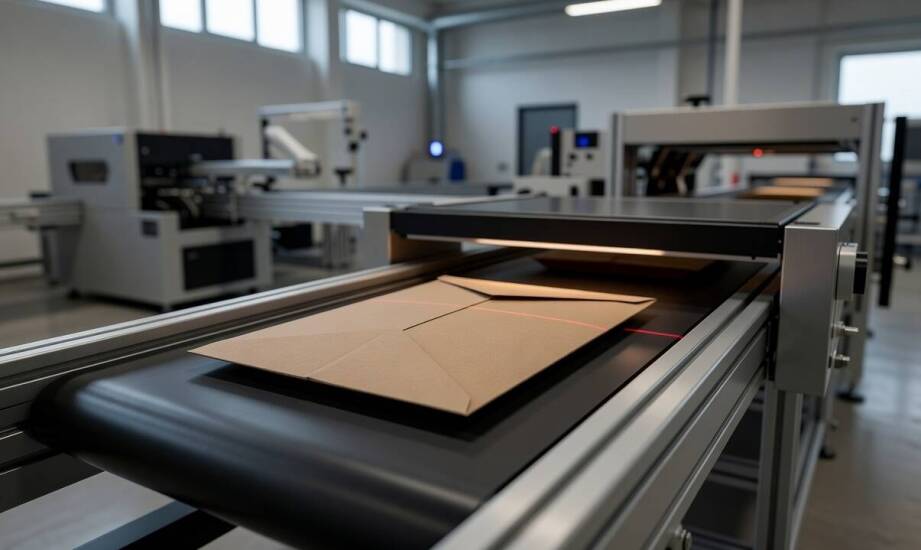
Koperta kartonowa zaprojektowana pod konkretną zawartość trafia na automatyczną linię pakującą i natychmiast zostaje odrzucona przez czujniki. Mechanizm ssący nie chwyta prawidłowo uformowanej klapy, a boczne prowadnice zgniatają krawędź przy pierwszej próbie przesunięcia materiału do kolejnego modułu. Różnica konstrukcyjna względem wzorca wynosi zaledwie dwa milimetry, ale skutecznie blokuje pracę urządzeń i wymusza zatrzymanie całego procesu. W środowisku przemysłowym, gdzie urządzenia przetwarzają tysiące sztuk na godzinę, nawet mikroskopijne odchylenia od normy generują ogromne straty czasu i materiału.
Przeczytaj również: Jakie właściwości ma płyta falista przezroczysta na dach?
Co decyduje o płynnym pobraniu koperty w maszynie?
Wymiary zewnętrzne oraz kształt klapy zamykającej muszą ściśle odpowiadać specyfikacji technicznej insertera obsługującego daną partię. Kąt otwarcia klapy oraz precyzyjne położenie szwu klejowego decydują o tym, czy pneumatyczny podajnik ciśnieniowy chwyci arkusz w jednym stabilnym punkcie, nie powodując jego przekrzywienia względem osi ruchu. Powszechne standardy produkcyjne w branży poligraficznej dopuszczają tolerancje wymiarowe rzędu ±1–2 mm. W przypadku bardzo szybkiej pracy zaawansowanych maszyn pakujących wartości te zawęża się jednak często do ±0,5 mm w krytycznych miejscach styku z rolkami napędowymi.
Przeczytaj również: Biodegradowalność toreb papierowych - dlaczego są one przyjazne dla środowiska?
Fizyczne właściwości surowca odgrywają równie ważną rolę już na etapie pierwszego kontaktu z maszyną. Kierunek włókien papieru bezpośrednio wpływa na ostateczną sztywność produktu w osi podłużnej i poprzecznej. Badania laboratoryjne i testy wytrzymałościowe potwierdzają, że bezpieczna koperta niestandardowa wymaga ułożenia włókien gwarantującego dwukrotnie większą sztywność w kierunku zgodnym z linią podawania. Zignorowanie tej podstawowej zasady sprawia, że materiał nie wytrzymuje nacisku i wygina się podczas przechodzenia przez wąskie szczeliny robocze. Takie zniekształcenie wywołuje natychmiastowe zatrzymanie linii przez systemy bezpieczeństwa.
Przeczytaj również: Bezpieczne metody dezynfekcji biur - jak dbać o środowisko?
Jak sztywność i rozkład masy zapobiegają zacięciom?
Katalogi głównych dostawców papieru przemysłowego wskazują, że gramatura materiałów przeznaczonych do automatycznego pakowania wynosi najczęściej od 160 do 315 g/m², a w wyspecjalizowanych wersjach ochronnych dochodzi nawet do 450 g/m². Wyższa gęstość surowca zwiększa naturalny opór na zginanie, co skutecznie zapobiega odkształceniom podczas bardzo szybkiego transportu taśmowego. Zbyt duża masa potrafi jednak wywołać nieoczekiwane zacięcia, jeśli nie zostanie rygorystycznie i równomiernie rozłożona względem środka ciężkości całego wykroju. Nierównomierne zagęszczenie włókien w okolicach bocznych zakładek wywołuje miejscowe ugięcie powierzchni, a w konsekwencji całkowitą utratę chwytu przez dociski prowadzące.
Rodzaj zastosowanego zamknięcia bezpośrednio warunkuje płynność operacji na późniejszych etapach. Zamknięcie wykorzystujące tradycyjne klejenie na mokro stanowi optymalne rozwiązanie dla maszynowego konfekcjonowania, ponieważ aktywowany wilgocią pasek nie klei się przedwcześnie i nie blokuje sąsiadujących elementów. Dokładne ułożenie warstwy klejącej wpływa na to, czy po nałożeniu wilgoci klapa domknie się idealnie równolegle do korpusu, unikając wywoływania dodatkowego tarcia w module dociskowym. Wszystkie zakładki boczne oraz element dna wymagają również zachowania precyzyjnych kątów prostych przy składaniu. Eliminuje to ryzyko niepożądanej kolizji z czułymi sensorami optycznymi, które monitorują poprawny przebieg procesu.
Weryfikacja założeń projektowych wymaga przeniesienia testów z laboratorium bezpośrednio na docelową linię montażową. Rynkowa praktyka obejmuje wykonanie próbnego cyklu liczącego od stu do pięciuset sztuk, co pozwala bezbłędnie wyłapać ukryte problemy z mechanizmem pobierania i transportu. Doświadczony producent kopert kartonowych drobiazgowo analizuje takie sygnały przed podjęciem decyzji o wdrożeniu masowej partii. Firma Spanton również opiera swoje działania na rygorystycznej ocenie mechanicznego zachowania papieru w środowisku produkcyjnym. Kompleksowo dobrana gramatura, optymalny kierunek włókien oraz rygorystyczne tolerancje klejenia sprawiają, że ostateczna seria bez problemu przechodzi przez wszystkie etapy automatycznego systemu bez jakichkolwiek ręcznych interwencji.
Pojedynczy parametr konstrukcyjny nigdy nie daje pełnej pewności, że proces zautomatyzowanego konfekcjonowania przebiegnie bez kosztownych zakłóceń. Pełna spójność geometrii opakowania, odpowiedniej sztywności materiału nośnego oraz bardzo precyzyjnie naniesionego zamknięcia gwarantuje bezproblemową zgodność z rygorystycznymi wymaganiami technicznymi konkretnego urządzenia. Dopiero tak kompleksowe dopasowanie wszystkich właściwości fizycznych produktu do specyfiki mechaniki podajników trwale eliminuje przestoje. Dzięki temu firmy mogą uniknąć opóźnień oraz ręcznych korekt, radykalnie minimalizując ryzyko masowych odrzutów i awarii podczas obsługi największych wolumenów wysyłkowych.
Kategorie artykułów
Polecane artykuły

Bezpieczeństwo pracy z czerwonymi ciągnikami – co warto wiedzieć przed zakupem?

Serwis AdBlue – dlaczego jest istotny dla efektywności pojazdu?

Jakie są najlepsze strategie wykorzystania plansz dydaktycznych w nauczaniu historii dla nauczycieli?
